タクトタイムとは?計算式や違いの混同を防ぐ現場改善の鉄則を解説
工場の生産ラインで「もっとタクトを上げろ」「サイクルタイムを縮めろ」という指示が飛び交い、現場が疲弊していく光景は珍しくありません。スマートファクトリー化やAI搬送が浸透した2026年の製造現場においても、生産計画の根底にある管理指標の誤解は、過剰在庫や深刻なボトルネック工程を引き起こす主要因であり続けています。
とりわけ製造現場で頻発するのが、タクトタイム、サイクルタイム、リードタイムの混同です。これら3つの指標が持つ本質的な意味と境界線を正しく把握しなければ、設備投資や自動化をいくら推進しても工場の実質的な利益率は改善しません。本稿では、トヨタ生産方式(TPS)の根幹を成すタクトタイムの基礎理論から逆算の計算式、現場の滞留を解消する実践的な改善手順までを客観的データとともに徹底的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:タクトタイムは「顧客が製品を買うペース」であり、現場の能力ではなく市場の需要(必要数)と稼働時間から機械的に算出される。
- 要点2:サイクルタイム(実測作業時間)やリードタイム(着工から完成までの全時間)との混同が、過剰生産と現場の歪みを生む最大の原因である。
- 要点3:改善の要は「ラインバランス編成効率」の最大化とボトルネックの排除であり、安易なタクト短縮は組織的な疲弊を招く。
タクトタイムとは何か|サイクルタイム・リードタイムとの混同が招く混乱の元凶
タクトタイム(Takt Time)の語源は、ドイツ語でオーケストラの指揮棒や楽曲の「拍子・リズム」を指す「Takt」に由来します。製造業におけるタクトタイムとは、「顧客の需要を満たすために、製品を何分何秒に1台(1個)のペースで作らなければならないか」を示す理論的な時間指標です。現場の作業スピードを示す値ではなく、市場の要求によって外部から一義的に決められるペースメーカーとしての役割を果たします。
多くの工場で現場の混乱を招く最大の理由は、サイクルタイムとの違いと、その管理目的を取り違えている点にあります。サイクルタイム(Cycle Time)は、作業者や設備が実際に1つの製品を完成させるのに要する「現行能力の実測値」です。一方でリードタイム(Lead Time)は、原材料の投入や受注から最終製品として出荷されるまでの「全工程の経過時間」を意味します。さらに、運搬や検査などのロット単位で移動する間隔を表すピッチタイムとの違いも存在し、これらが現場で同一視されると悲劇が起こります。
実務においてタクトタイムとサイクルタイムを取り違えると、需要ペースを無視してラインを全速力で回し続ける「造りすぎのムダ(過剰生産)」が発生します。トヨタ生産方式で最も罪深いとされるこのムダは、仕掛品の滞留、不要な倉庫スペースの圧迫、資金繰りの悪化へと直結します。逆に、タクトタイムに対してサイクルタイムが遅れていれば、納期遅延を起こして取引先の信頼を失います。時間指標の明確な切り分けこそが、生産管理の出発点です。
タクトタイムの計算式と求め方|稼働時間と必要数から導く理論値
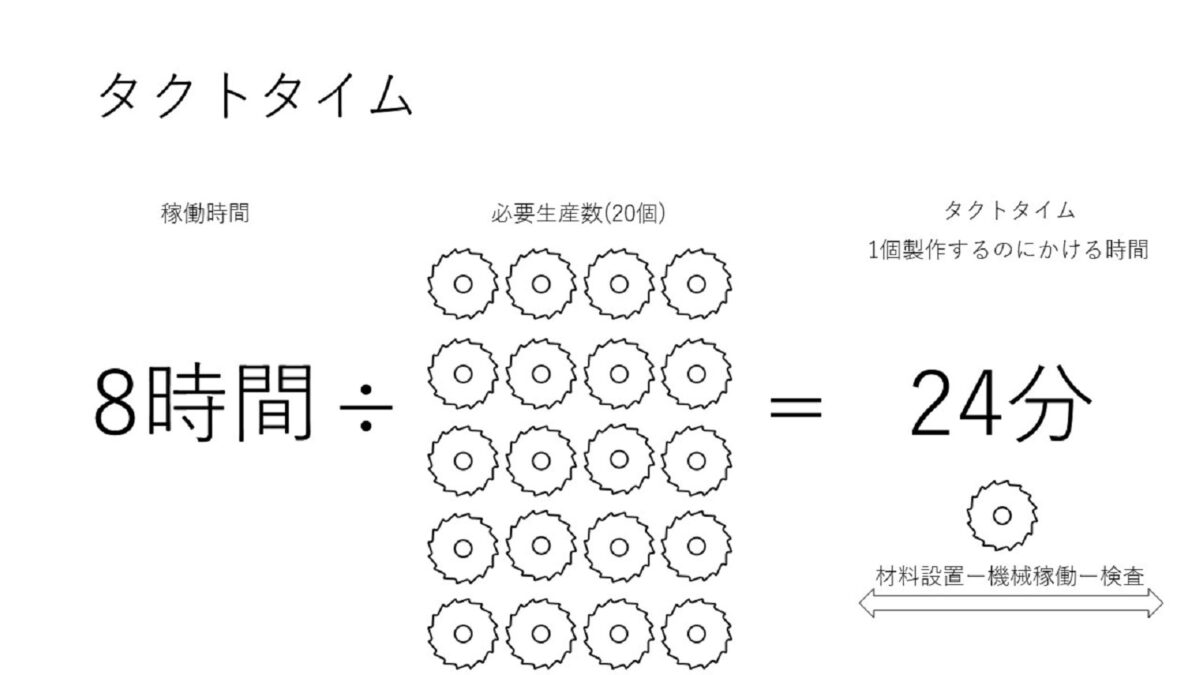
タクトタイムの算出は極めて明快であり、現場の主観や希望的観測が入り込む余地はありません。基本となる計算式は以下の通りです。
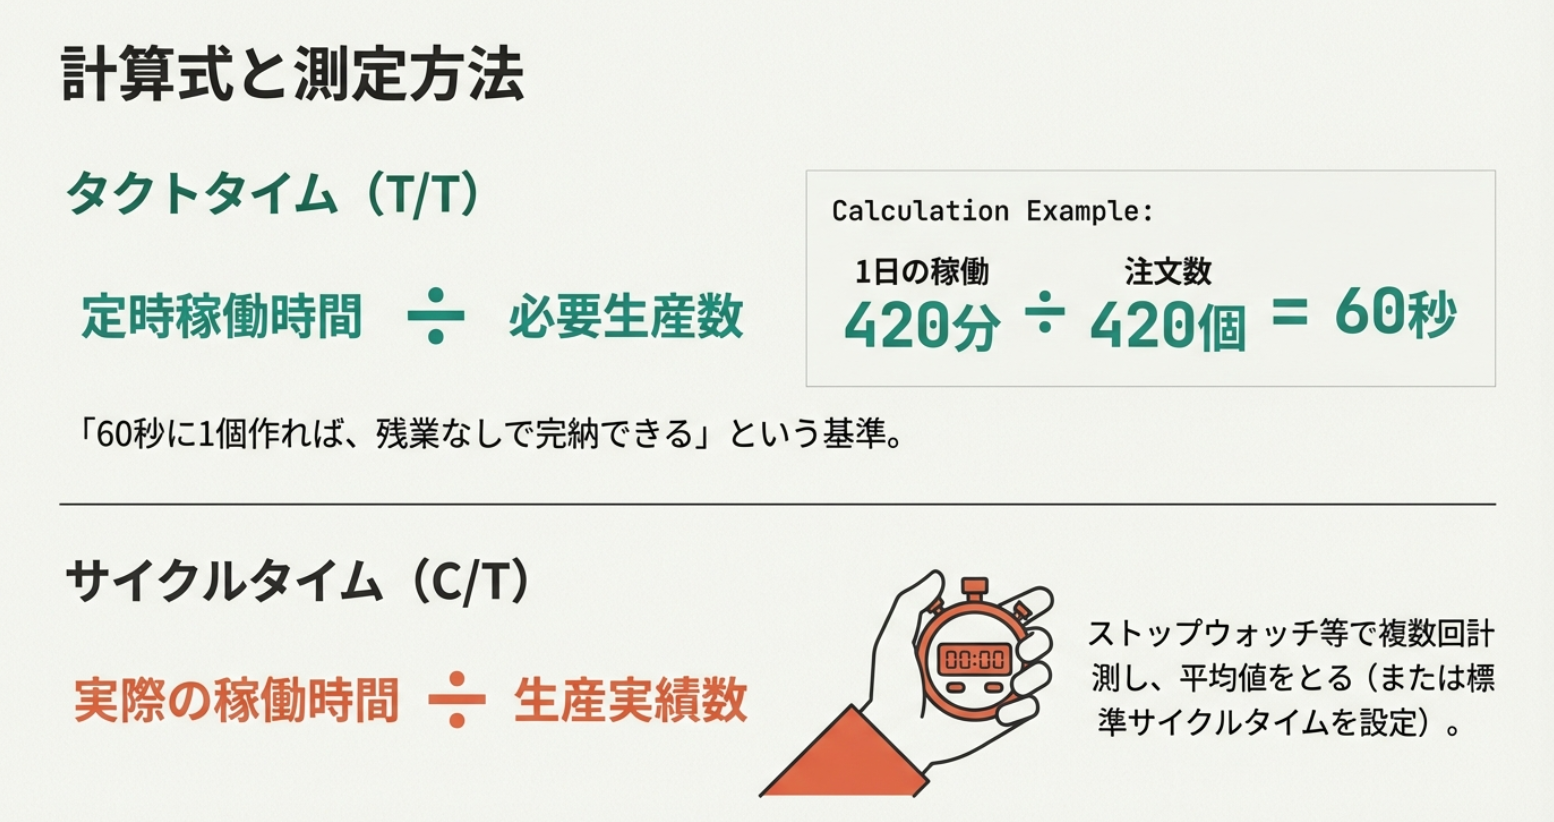
タクトタイム = 定時稼働時間(純稼働時間) ÷ 1日の必要数(販売必要数)
ここでの定時稼働時間とは、所定労働時間から朝礼、昼休憩、計画保全などの非稼働時間を差し引いた「実際にラインが動く正味時間」です。また、必要数には顧客からの内示や確定受注に基づいた日当たり生産数を代入します。
具体的なシミュレーションで確認してみましょう。日勤1直のシフト体制で、拘束時間8時間(480分)のうち休憩・清掃・ミーティングが計60分ある場合、稼働時間は420分(25,200秒)となります。このラインに対して、取引先から1日に500個の納入が求められているケースを考えます。
25,200秒 ÷ 500個 = 50.4秒/個
この計算により、「50.4秒に1個」のペースで最終工程から完成品を排出しなければならないという絶対的な基準が定まります。トヨタ生産方式では、この数値を基準にして作業者の配置数や標準時間の割り振りを設計していきます。
| 指標名 | 詳細・数値データの基準 | 決定要因・根拠 | 現場管理における役割・評価 |
|---|---|---|---|
| タクトタイム | 稼働時間 ÷ 必要数(例:50.4秒/個) | 市場需要・顧客オーダー数 | 外部要件から逆算された「守るべき製造ペース」。現場側で勝手に変更不可。 |
| サイクルタイム | 1個あたりの実測作業時間(例:48.0秒/個) | 設備能力・作業者の習熟度 | 現行ラインの実力値。タクトタイム以下(目標はタクトの90〜95%)に収める。 |
| リードタイム | 着工から出荷までの日数・総時間(例:3日) | 工程間在庫・停滞時間・段取り時間 | 工場の身軽さを示す指標。仕掛品の削減と工程同期化によって短縮を図る。 |
| ピッチタイム | ロット単位の搬送・引き取り周期(例:20分) | 箱詰め収容数 × タクトタイム | 物流・構内搬送の基準。後工程引き取りや水すまし(運搬作業者)の巡回リズム。 |
【実態検証】製造現場の生の声とサイクルタイム遅延を引き起こす構造的要因
経済産業省の製造基盤白書や国内大手サプライヤー各社の工程監査記録を紐解くと、生産ラインの遅延や計画未達の原因として最も多く報告されているのが「実測サイクルタイムのバラつき」です。生産管理ソフト上の数値ではタクトタイム50秒に対してサイクルタイム45秒と設定されていても、現場の実態を精密にストップウォッチで計測すると、毎サイクルで10秒から20秒の遅延が突発的に発生しています。
製造現場の従事者や生産技術担当者が集うコミュニティやヒアリング調査では、次のような生々しい証言が頻繁に聞かれます。
「治具の建て付けが悪く、ワークの脱着に毎回引っ掛かりが生じている」「部品箱の位置がわずかに遠く、作業者が1サイクルごとに半歩体を捻らなければならず、終業間際には動作が目に見えて遅くなる」。これらは重大な故障とはみなされないため、保全記録にも残らない微小停止(チョコ停)や作業姿勢の歪みとして現場を蝕みます。
サイクルタイム遅延の直接的要因を体系化すると、次の3点に集約されます。
第1に、治具・工具のレイアウト不備による歩行・探しのムダです。手元から工具までの距離が30cm離れているだけで、1日2,000回の反復動作で約20分以上の純損失が生じます。第2に、前工程から流れてくる仕掛品の品質バラつきです。バリの残存や寸法公差の限界値によって、作業者が手作業で勘合を修正する余計な工数(手直し)が発生します。第3に、作業手順の標準化不足です。ベテラン作業員と新人作業員の間で作業動線が異なり、交代時にライン全体のピッチが崩れ、後工程を巻き込んだライン停止へ発展します。
ラインバランス編成効率の計算と標準作業組合せ票の作成手順
複数人の手作業や自動機が連なるアセンブリラインにおいて、各工程の作業時間を均等に整える作業が「ラインバランシング」です。特定工程に負荷が偏っていると、他の作業者に手待ちが発生し、設備全体の稼働効率が著しく低下します。このバランス状態を客観的に測定する指標がラインバランス編成効率です。
ラインバランス編成効率(%) = (各工程のサイクルタイムの合計) ÷ (工程数 × ボトルネック工程のサイクルタイム) × 100
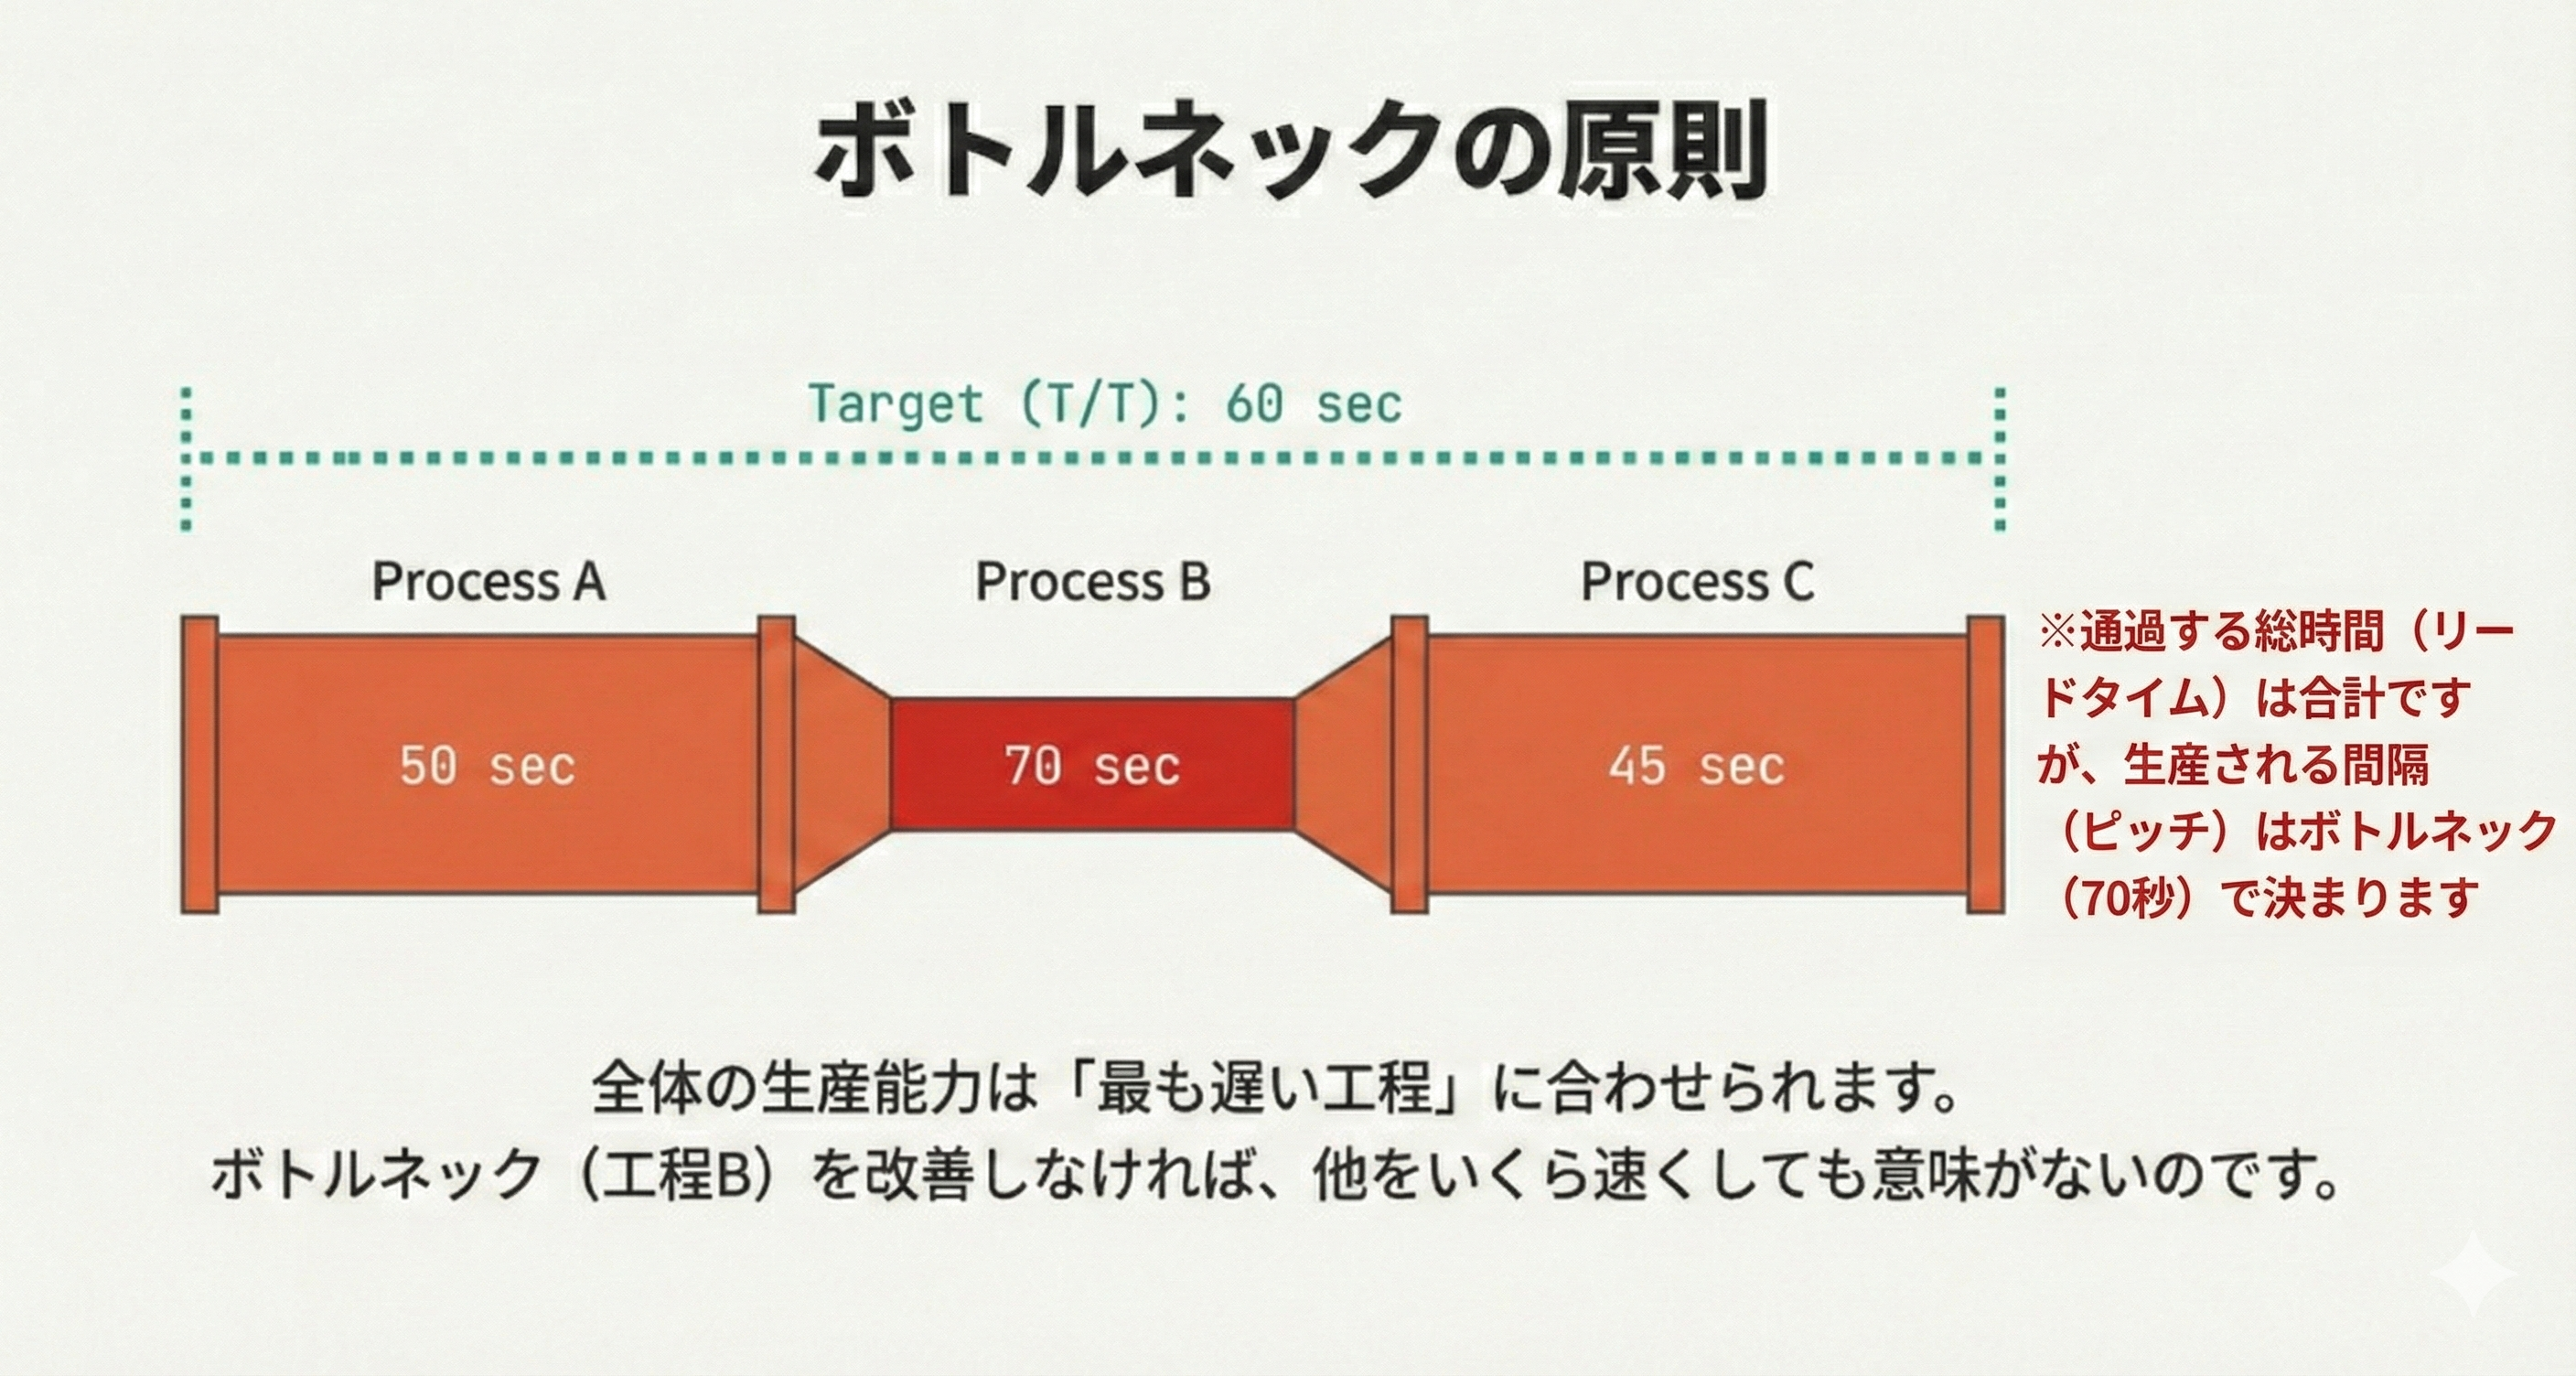
例えば、5つの工程からなるラインがあり、各工程の作業時間が「40秒、42秒、55秒、38秒、45秒」だったとします。合計作業時間は220秒ですが、第3工程の「55秒」が最長であり、これがライン全体の生産上限を決めるボトルネックとなります。この時の編成効率は、220秒 ÷(5工程 × 55秒)× 100 = 80.0% です。残りの20%は、他工程が第3工程の完了を待つために生じた純粋な「手待ち時間・浪費」となります。一般に製造業では85%〜90%以上が適正水準と評価されます。
この不均衡を可視化し、工程設計を最適化するために不可欠なツールが標準作業組合せ票です。作成手順は以下のステップで進めます。
まず、対象工程における作業要素を「手作業時間」「自動送り(機械自動加工)時間」「歩行時間」に細分化して実測します。次に、方眼紙や管理ツール上に横軸を時間(秒)、縦軸を各作業要素として目盛りを取ります。そこに赤色の縦線でタクトタイムを明記した上で、手作業を実線、自動送りを点線、歩行を波線で記入していきます。手作業と機械時間が重なる箇所を視覚化することで、人が機械の加工完了をただ立って待っている「監視のムダ」を炙り出し、複数台持ちや作業順序の入れ替えによる最適配置を導き出すことができます。
ボトルネック工程の改善手順とタクトタイム短縮を実現する現場改善術
生産ラインの処理能力を左右するのは、最も能力の低い工程、すなわち「ボトルネック工程」に他なりません。全体のタクトタイムにラインを追従させ、さらにはタクトタイム短縮に伴う現場改善を果たすためには、ボトルネックに対する外科手術的なアプローチが必要です。ゴールドラット博士が提唱した制約理論(TOC)およびトヨタ生産方式を融合させた改善手順は、以下の4段階で実践します。
ステップ1:ボトルネック工程の特定と隔離
仕掛品の山が直前に積み上がっており、作業者が常に時間に追われている工程を特定します。稼働データを分析し、設備の故障停止時間、段取り替え時間、正味加工時間を完全に分離して計測します。
ステップ2:ボトルネック工程におけるムダの徹底排除(ECRSの原則)
ボトルネックとなっている作業に対して、ECRS(排除・結合・入替・簡素化)を適用します。「その工程でしかできないコア作業」以外を前後の工程へ移管します。例えば、梱包用ダンボールの組み立てや部品の事前準備といった付帯作業を切り離し、ボトルネック工程の作業者が加工や組み付けに100%専念できる環境を構築します。
ステップ3:治具の改良と低コスト自動化(からくり改善)
巨額の設備投資を行う前に、ネジ締めのワンタッチ化、ワークの自動排出シュート、重力を利用した部品供給治具などの低コスト改善を施します。これにより、人の付帯動作を削り取り、実測サイクルタイムを数秒単位で削り込みます。
ステップ4:ラインバランスの再編成と人員の再配置
ボトルネックのサイクルタイムが短縮されたら、ライン全体のバランスを再計算します。余裕が生まれた工程を統合し、少人化(しょうにんか:需要減少時に作業者を減らして生産性を維持する技術)へと繋げます。
一般に知られていない盲点と「タクトタイム短縮=善」という誤解
生産技術部門や工場長が陥りがちな典型的な過誤が、「タクトタイムは短ければ短いほど優秀である」という思い込みです。前述の通り、タクトタイムは顧客の購入スピードそのものであり、現場の努力目標ではありません。市場の需要が増えていないにもかかわらず、現場が独断でタクトタイムを短縮してラインのスピードを上げれば、完成品在庫の山が築かれ、キャッシュフローは悪化します。
短縮すべき対象はタクトタイムではなく、「サイクルタイムのムダ」です。タクトタイムに対して余裕が生まれた時間は、余剰生産に使うのではなく、作業者の多能工化訓練や保全活動、あるいはラインを一時止めて他ラインの応援に充てるべきです。「定時まで時間があるから作り続ける」という発想は、昭和型の大量生産モデルの遺物であり、変種変量生産が標準となった現在では財務リスクそのものと言えます。
さらに組織心理学の観点からも重大な盲点が存在します。現場の作業能力を無視してタクトタイムを極限まで締め上げると、作業者はミスを恐れて心理的安全性を失います。その結果、わずかな組み付け不良をラインストップ(アンドンを引くこと)せずに隠蔽して後工程へ流す構造的不正が誘発されます。真のリーン生産方式とは、作業者を機械のように速く動かすことではなく、作業者が無理のない姿勢で付加価値作業だけに集中できる「流れ」を設計することにあります。
【プロの結論】タクトタイム運用に向いている現場・慎重になるべき現場の判断基準
タクトタイムを基軸としたライン同期化は極めて強力な武器ですが、すべての生産形態に万能というわけではありません。自社の製造特性を見極めずに教科書通りのタクト運用を強行すれば、かえって生産性は崩壊します。
【タクトタイム管理が絶対的に推奨される現場】
需要の予測精度が比較的高く、製品の標準化が進んでいるアセンブリ製造業(自動車部品、白物家電、電子機器組み立てなど)。工程間の移動がコンベアやAGVで連結されており、作業者の多能工化によって工程間の応援体制が整っている組織では、タクト管理によって仕掛品が劇的に減少し、リードタイム短縮の恩恵を最大化できます。
【タクトタイムの導入に極めて慎重になるべき現場】
完全オーダーメイドの単品受注生産、金型製作、大型機械プラント、あるいは熟練工の手作業に依存する超高精度加工。これらの現場では製品ごとに必要工数が大きく異なるため、単一のタクトタイムを設定すると工程が著しく滞留するか、作業の形骸化を招きます。こうした環境では、個別工程ごとの進捗をマイルストーンで追跡するプロジェクト型のクリティカルパス管理や、バッファを組み込んだスケジューリングを優先すべきです。
【タクトタイムとは】に関するよくある質問(FAQ)
Q1:タクトタイムとサイクルタイムが一致しない場合はどうすればいいですか?
A1:サイクルタイムがタクトタイムを上回っている(遅い)場合は、残業が発生するか納期遅れになるため、ボトルネック工程の改善や応援者の配置によりタクトタイム以下に短縮する必要があります。逆にサイクルタイムがタクトタイムより著しく速い場合は、過剰生産を防ぐために生産完了時点でラインを停止させるか、人員を1名抜いて作業を再配分し、1人当たりの生産性を向上させます。
Q2:日によって必要数(需要)が激しく変動する場合のタクトタイム設定法は?
A2:日々の変動にその都度ラインピッチを合わせると現場が混乱するため、月間または旬間(10日単位)の平準化計画を立て、期間内の「平均必要数」からタクトタイムを割り出すのが鉄則です。突発的な需要増には残業枠で対応し、需要減には計画停止や段取り替え・保全教育の時間として吸収します。
Q3:事務部門やソフトウェア開発でもタクトタイムの概念は適用できますか?
A3:十分に適用可能です。例えば「1日に処理すべき請求書の件数(50件)」と「専任スタッフの実働時間(7時間=420分)」から、書類1件あたり「8.4分」というタクトタイムが導かれます。事務処理やチケット消化のリズムを可視化することで、特定担当者への業務集中や滞留(リードタイムの長期化)を未然に防ぐことができます。
まとめ:製造業の生産性向上を支える「拍子」の本質
タクトタイムとは、製造現場が市場と対話し、過不足のない調和を保つための「拍子」です。自社の生産都合で勝手にテンポを速めたり遅くしたりすれば、サプライチェーン全体のシンフォニーは崩壊します。
現場改善において最も重要なのは、まず稼働時間と必要数からタクトタイムを厳密に逆算し、それを現場の誰もが見える化された「共通の基準」として掲げることです。その上で、標準作業組合せ票やラインバランス編成効率を活用してボトルネック工程のムダを削ぎ落とし、実測サイクルタイムをタクトに同期させていく地道なアプローチが求められます。
自動化やデジタル化が進展する時代だからこそ、現場の規律となるタクトタイムの本質を見つめ直し、無理・無駄・斑のない持続可能な生産体制を再構築することが、工場の競争力を左右する決定打となります。 (出典: タクト タイム と は(Yahoo!ニュース))
Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。